2.3.1 焊接设备和焊接材料的分类及选用介绍
1、焊接设备
1)焊接设备分类
(1)焊条电弧焊设备
主要包括焊机、焊接电源、焊钳、焊接电缆和地线夹钳等。
(2)钨极惰性气体保护焊设备
主要由焊接电源、焊枪、供气系统、水冷系统、焊接电缆线和遥控器等组成。
(3)CO2气体保护焊设备
由焊接电源、焊枪、送丝机构、气路系统和控制系统五部分组成。
(4)埋弧焊设备
焊接小车和机头移动机构、送丝机、焊丝矫正压紧机构、焊接电源、控制系统等。
(5)电渣焊设备
由焊接电源、机头、电控系统、水冷成型(滑)块组成。焊接方法可分为:丝极电渣焊、板极电渣焊、熔嘴电渣焊
(6)螺柱焊设备
按其电源种类和焊接方式分为电弧螺柱焊和电容储能放电螺柱焊两大类。电弧螺柱焊机由焊接电源、控制器、焊枪、地线钳、焊接电缆等部分组成。
(7)焊接机器人
由机器人和焊接设备两大部分构成。机器人由机器人本体和控制柜(硬件及软件)组成。而焊接装备,则由焊接电源(包括其控制系统)、送丝机(弧焊)、焊枪(钳)等部分组成。对于智能机器人还有传感系统,如激光或摄像传感器及其控制装置等。
2)常用焊接设备应用
(1)焊条电弧焊机在各类焊接结构制造业得到较广泛应用。如建筑钢结构制造安装、船舶制造、海洋工程结构制造、输油气管线安装施工、大型液化气储罐建造、特种设备及化工装备制造等方面仍占有重要的地位。
(2)钨极惰性气体保护焊机是一种优质的弧焊焊接设备,在各类焊接结构生产中得到了广泛的应用。
①应用于金属材料种类多
②适用一定的接头厚度范围(常规街头范围为0.5~4.0mm)
③适用各种焊接位置包括平焊、平角焊、横焊、立焊和仰焊, 以及水平固定的管件对接接头的全位置焊。
④可用于焊接自动化
(3)CO2气体保护焊机CO2气体保护焊是我国重点推广的一种焊接技术,主要用于低碳钢及低合金钢等焊接,也适用于易损零件的堆焊及铸钢件的补焊等。在许多金属结构的生产中已逐渐取代了焊条电弧焊和埋弧焊。
2.焊接材料
1)焊条分类及选用
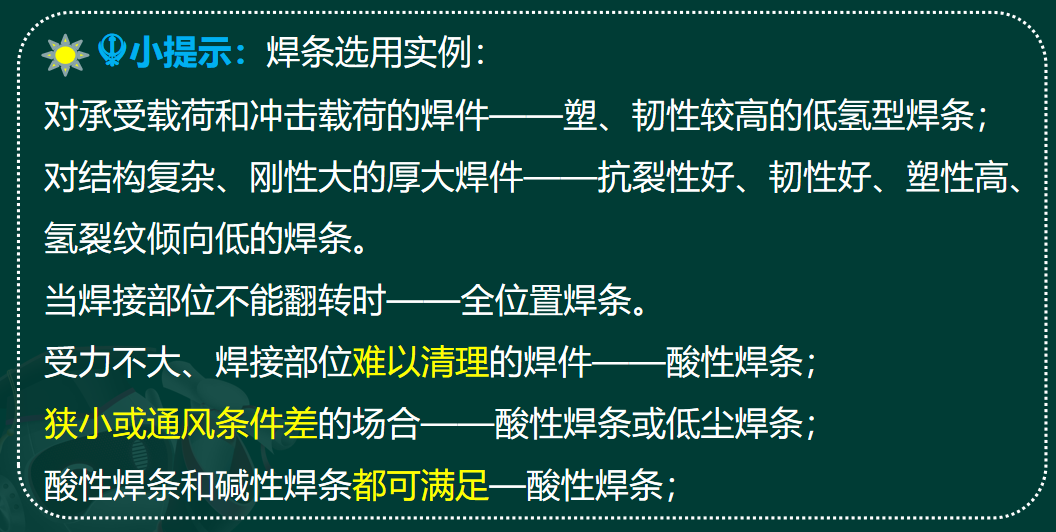
(2)焊条选用要求
①焊接材料的选用设计有规定时应按设计文件要求选用。
②设计无规定时应在满足结构安全、可靠使用的前提下,以改善作业条件和提高技术经济效益为原则,综合考虑以下因素:钢材化学成分及力学性能,焊缝金属性能,钢结构特点(板厚、接头形式)和受力状态,工艺性,焊接位置和施焊条件(室内、野外、空间大小),焊接工作量(焊缝长度、焊缝当量)。
(3)焊条选用原则
①焊缝金属的力学性能和化学成分匹配原则
②保证焊接构件的使用性能和工作条件原则
③满足焊接结构特点及受力条件原则
④具有焊接工艺可操作性原则
⑤提高生产率和降低成本原则
2)钨极材料及种类
(2)钨极种类。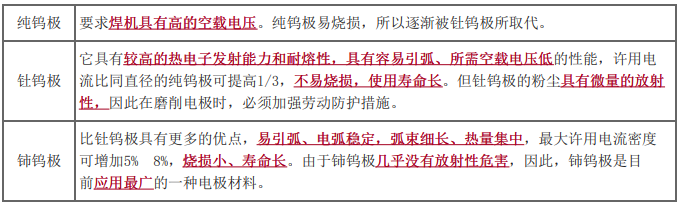
3)焊丝分类、型号及选用
(1)焊丝分类
①按截面结构形式分类:可分为实心焊丝和药芯焊丝两类
(2)焊丝选用原则
①焊丝按规定代号选择适用的焊接方法。
②实心焊丝主要用于钨极气体保护焊和熔化极气体保护焊;选择实心焊丝的成分主要考虑焊缝金属应与母材力学性能或物理性能的良好匹配,如耐磨性、耐蚀性,焊缝应是致密的和无缺陷的。
③药芯焊丝用于采用CO2和Ar+CO2为保护气体的熔化极气体保护焊,前者用于普通结构,后者用于重要结构。
④自保护药芯焊丝与焊条相似,不用另加气体保护焊,抗风能力优于气体保护焊,通常可在四级风力下施焊,适用于野外或高空作业。
4)焊接气体分类及选用
(1)焊接气体分类
①气焊、切割常用气体
助燃气体(氧气O2);
可燃气体:乙炔、丙烷、石油气、天然气等。
②焊接保护用气体
二氧化碳(CO2)、氩气(Ar)、氦气(He)、氮气(N)、氧气(O2)和氢气(H2)。
(2)焊接气体的应用
①焊接用气体的选择,主要取决于焊接、切割方法。除此之外,还与被焊金属的性质、焊接接头质量要求、焊件厚度和焊接位置及工艺方法等因素有关。
②氮气弧焊时,用氮气N作为保护气体,可焊接铜和不锈钢。氮气N也常用于等离子弧切割,作为外层保护气体。
5)焊剂分类及选用
(1)焊剂的分类
①根据生产工艺的不同分类,焊剂可分为熔炼焊剂、粘结焊剂、烧结焊剂。
6)焊接材料的复验要求
(1)钢结构的焊接材料复验建筑结构安全等级为一级的一、二级焊缝、建筑结构安全等级为二级的一级焊缝、大跨度的一级焊缝、重级工作制吊车梁结构中的一级焊缝中所用焊接材料应按到货批次进行复验,合格后方可使用。
(2)特种设备的焊接材料复验球罐用的焊条和药芯焊丝应按批号进行扩散氢复验。焊条、焊丝、焊剂超过期限,应经复验合格后方可使用。
 2.3.1 焊接设备和焊接材料的分类及选用相关课程
 2.3.1 焊接设备和焊接材料的分类及选用解析

539.65KB
下载
534.63KB
下载
820.62KB
下载
875.32KB
下载
755.06KB
下载
716.34KB
下载
658.50KB
下载
816.93KB
下载
433.43KB
下载
375.72KB
下载
501.08KB
下载
 去答题