
 5.2.2 施工质量统计分析方法介绍
常用的施工质量统计分析方法有:分层法、调查表法、因果分析图法、排列图法、相关图法、直方图法和控制图法等。
1.分层法
分层法是指将调查收集的原始数据,根据不同的目的和要求,按某一性质进行分组整理的分析方法。每组就称为一层,因此,分层法又称为分类法或分组法。
分层的结果是使各层间数据的差异突显出来,在此基础上进行层间、层内的比较分析,可以更深入地发现和认识质量问题及其产生原因。
分层法是工程质量统计分析中的一种最基本方法。排列图法、直方图法、控制图法、相关图法等统计方法通常需要与分层法配合使用,常常是首先利用分层法将原始数据分组后,再应用其他统计分析方法进行分析。
2.调查表法
调查表法又称为调查分析法、检查表法,是指利用专门设计的统计表对工程质量数据进行收集和整理,并粗略地进行原因分析的一种方法。
根据使用目的不同,采用的调查表有:工序分布检查表、缺陷位置检查表、不良项目检查表、不良原因检查表等。检查表的形式繁多,也可根据数据收集的需要自行设计调查表。
3.因果分析图法 【重点】
因果分析图又称为质量特性因果图、鱼刺图或树枝图,是一种反映质量特性与质量缺陷产生原因之间关系的图形工具,可用来分析、追溯质量缺陷产生的最根本原因。
工程施工过程中,发生质量缺陷的原因不外乎人、材料、机械、方法、环境(4M1E)等五大方面,在每一方面原因中,有可能包含若干中原因、小原因和更小的原因。
注意点:
(1)一个质量特性或一个质量问题使用一张图分析。
(2)通常采用QC小组活动的方式进行,集思广益,共同分析。
(3)必要时可邀请QC小组以外的有关人员参与,广泛听取意见。
(4)分析时要充分发表意见,层层深入,排除所有可能的原因。
(5)在充分分析的基础上,由各参与人员采用投票或其他方式,从中选择1~5项多数人达成共识的最主要原因。
4.排列图法
排列图法又称为主次因素分析法或帕累托图法,是用来分析影响质量主次因素的有效方法。如图4.2-5所示,排列图由两个纵坐标、一个横坐标、若干个连起来的直方形和一条曲线组成。左侧纵坐标是频数或件数,右侧纵坐标是累计频率;横坐标表示影响质量的各个因素(或项目),按影响程度大小从左至右排列。直方图形的高度表示影响因素的影响大小,将其累计频率(百分数)点连成一条折现,即为帕累托曲线。
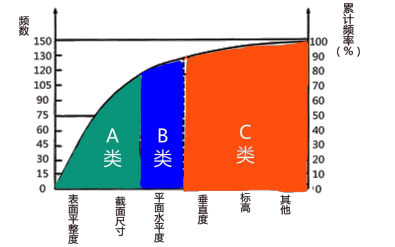
①累计频率在0~80%为A类因素,即主要因素,重点管理;
②累计频率在80%~90%范围内的因素定为B类因素,即次要因素,常规管理;
③累计频率在90%~100%范围内的因素定为C类因素,即一般因素,可放宽管理。
5.相关图法
相关图又称为散布图,是用来观察分析两种质量数据之间相关关系的图形方法。
在生产过程中,质量特性与影响因素都是变量,这些变量之间有的存在确定性关系,即根据一个变量可准确地算出另一个变量值,如碳素钢中含碳量与硬度的关系。
还有些变量之间虽然存在一定的因果关系,但彼此却无确定性的对应关系,这种关系称为相关关系。
通过绘制散布图,计算相关系数等,可分析研究两个变量之间是否存在相关关系,以及这种关系的密切程度,进而对相关程度密切的两个变量,通过对其中一个变量的观察控制,去估计控制另一个变量的数值,以达到控制工程质量的目的。
1) 相关图绘制
首先从生产过程中随机收集两种相关变量的对应数据(一般不少于30个) ,然后将这些数据点描绘在直角坐标图中,即可得到相关图。
2)相关图的观察与分析
6.直方图法
直方图法即频数分布直方图法,是用来反映产品质量数据分布状态和波动规律的统计分析方法。
用途是:判断工序的稳定性;推断工序质量规格标准的满足程度;分析不同因素对质量的影响;计算工序能力等。
1)直方图绘制步骤
(1) 收集整理数据。(一般不小于100 ,如果确实达不到,至少也应大于50个)
(2) 计算极差。数据中最大值与最小值之差。
(3) 对数据分组,确定组距和组界。包括确定组数K,组距h,组届。
(4) 编制数据频数统计表。
(5) 绘制频数分布直方图。
2)直方图的观察与分析【重点】
(1)观察直方图的形状,判断产品质量状况将直方图分布状态与正态分布图进行对比,可分析判断产品质量状况。
①正常型直方图就是中间高,两侧底,左右接近对称的图形。表示工序处于稳定状态,只存在随机误差。
②折齿型是由于分组组数不当或者组距确定不当出现的直方图。
③左(或右)缓坡型,主要是由于操作中对上限(或下限)控制太严造成的。
④孤岛型,是原材料发生变化,或短时间内工人操作不熟练造成的。
⑤双峰型,是因取样时混批所致,如将两台设备、两种不同施工方法的产品混在一起或在两个不同批量中取样等。
⑥峭壁型,是由于数据收集不正常,可能有意识地去掉下限以下的数据,或是在检测过程中存在某种人为因素所造成的。
(2)将直方图与质量标准比较,判断实际生产能力
①B在T中间,质量分布中心x与质量标准中心M正好重合,两侧还有一定余地,表明工序质量稳定,不会出废品。
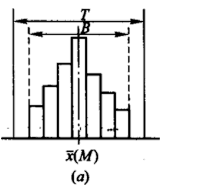
②B虽然落在了T内,但质量分布中与T的中心不重合,偏向一边。如果生产状态一旦发生变化,就可能超出质量标准下限而出现不合格品。出现这种情况时,应及时采取措施,使直方图移到中间来。
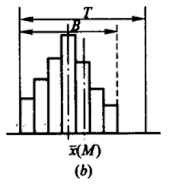
③ B在T中间,且B的范围与质量标准的范围重合,没有余地,生产过程一旦发生小的变化,产品的质量特性值就可能超出质量标准。出现这种情况时,必须立即采取措施,以缩小质量分布范围。
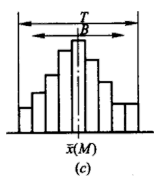
④ B在T中间,但两边余地太大,表明工序稳定,但工序能力过于宽裕,经济性差。在这种情况下,可以对原材料、设备、工艺、操作等控制要求适当放宽些,降低成本或缩小公差范围。
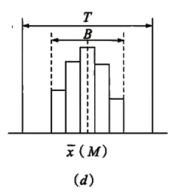
⑤ B的中心与T的中心偏离较大,表示实际质量分布过于偏离质量标准中心,已经单边超限,出现不合格品。
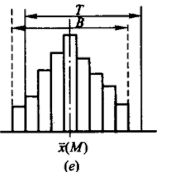
⑥ 质量分布范围完全超出了质量标准上、下界限,表明工序能力太小,必然出现不合格品。此时,应提高工序能力,使工序质量符合标准要求。
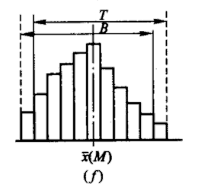
7. 控制图法
控制图又称为管理图,是一种在直角坐标系内画有控制界限,描述生产过程中产品质量波动状态的图形。利用控制图分析质量波动原因,判明生产过程是否处于稳定状态的方法,称为控制图法。
 5.2.2 施工质量统计分析方法相关课程
 5.2.2 施工质量统计分析方法解析

410.05KB
下载
539.84KB
下载
567.87KB
下载
473.51KB
下载
532.85KB
下载
531.01KB
下载
482.31KB
下载
563.77KB
下载
550.25KB
下载
514.28KB
下载
484.98KB
下载
277.97KB
下载
 去答题


